|
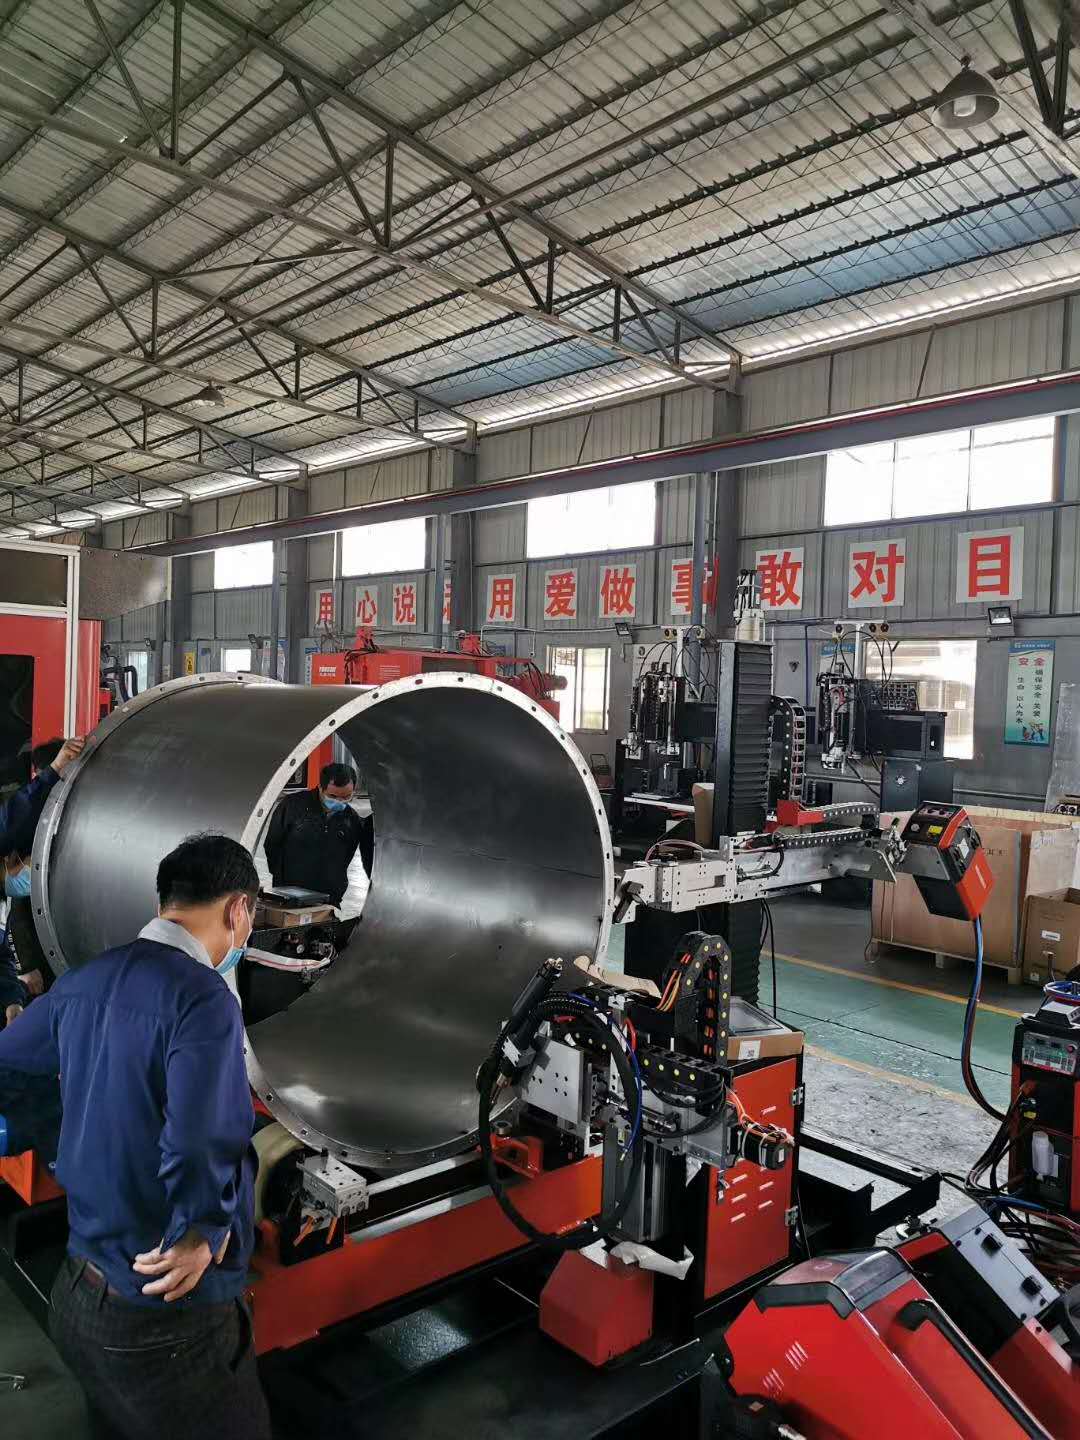
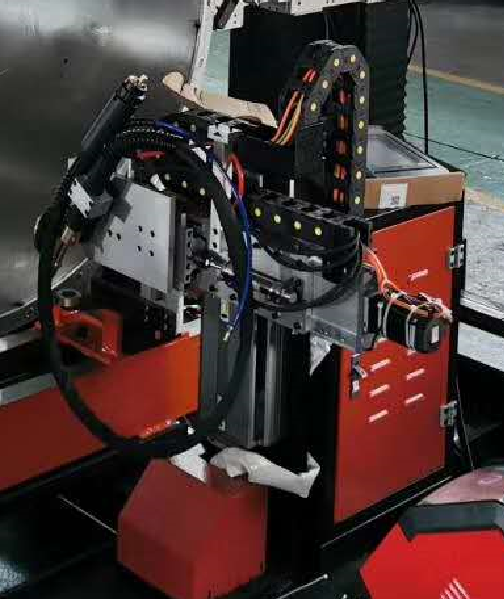
本設(shè)備是針對風(fēng)管法蘭滿焊及管管對焊的自動焊接,實現(xiàn)了可視化程序設(shè)置,系統(tǒng)采用輸入式焊接方式,設(shè)置管直徑焊接,可焊接的材料有碳鋼,不銹鋼,可選用 TIG 和 MAG 焊接 ,設(shè)備結(jié)構(gòu)合理,操作方便,工藝先進(jìn),采用觸摸屏及 Plc 程序化控制,再配以智能化的檢測系統(tǒng),可以實現(xiàn)全位置 環(huán) 的 焊 接 。 模 塊 化 設(shè) 計 , 可 根 據(jù) 客 戶 要 求 快 速 方 便 地 組 合 成 所 需 的 焊 接 系 統(tǒng) ;
●適用于管類工件的環(huán)縫焊接;
●根據(jù)焊接工藝可選擇 MAG/MIG/TIG 等焊接工藝方法;
●可焊接低碳鋼,奧斯體不銹鋼,等材質(zhì);
●可焊管類的平接和搭接工件;
●可根據(jù)產(chǎn)品特點配備氣動上料,液壓頂緊等夾具工裝序號
項目 基本參數(shù)
1 可焊接工件直徑(mm) Φ200mm-Φ1800mm
2 可焊接工件長度(mm) 3000mm-4500mm
3 主軸回轉(zhuǎn)速度(rpm) 0.05-1.0
4 主軸電機 選用日本電產(chǎn)伺服電機
5 調(diào)速方式 無級調(diào)速
6 輥調(diào)節(jié)范圍 500(mm)
7 焊槍功能 微調(diào)+弧長跟蹤
8 托架方式 電動動
9 控制方式 觸摸屏及控制
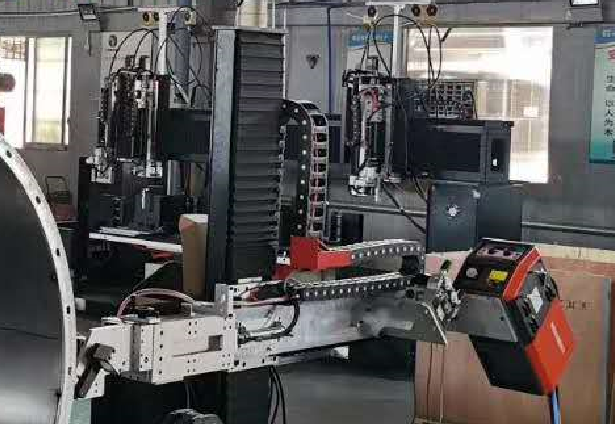
以焊接操作機,焊接電源組成的自動焊接中心,是獲得高質(zhì)量焊縫的基礎(chǔ)保障。我公司焊接操作機、焊接滾輪架等產(chǎn)品均自行設(shè)計、制造、安裝、調(diào)試以高技術(shù),高質(zhì)量,專業(yè)服務(wù)為用戶提供優(yōu)質(zhì)滿意的產(chǎn)品。 1、系統(tǒng)總體方案: 1.1 總體布置: 本系統(tǒng)由單片機控制中心、多功能手操器、焊接操作機、滾輪架、焊接電源等組成。 1.2 電氣控制系統(tǒng): 采用單片機組成的全數(shù)字控制系統(tǒng),對焊接電源、焊接機頭、電動拖板、焊接操作機集中控制,各單機之間的信息交換采用通訊技術(shù),參數(shù)和命令的輸入集中在鍵盤式手操器上,可進(jìn)行移動操作,并具備參數(shù)預(yù)設(shè)和數(shù)字顯示功能。 1.3 控制系統(tǒng)將具備以下基本功能:
*系統(tǒng)具有過流、過壓、欠壓、急停機等功能。 *系統(tǒng)具備人身安全、設(shè)備安全等保護(hù)措施,以確保安全生產(chǎn)。 *部分控制箱和操作面板上具有緊急停止按鈕。 2、 工件焊接的具體方案: 筒體工件的具體焊接過程如下: 2.1 裝夾及調(diào)節(jié): 將工件放于焊接滾輪架上,通過控制操作機臂上的機頭將其調(diào)到筒體的相應(yīng)位置,焊接工件的內(nèi)外環(huán)縫的焊接,或控制操作機橫梁的伸縮焊接工件的內(nèi)外縱縫。 設(shè)置機頭的運動速度及方向、適宜的焊接參數(shù)。 整個焊接規(guī)范及焊接工藝參數(shù)的確定,須在試焊一定的工件后,各個參數(shù)修正后,確定最終的焊接參數(shù)。 包括:焊接速度、焊接電壓、焊接電流、絲徑選擇等。 自動焊接操作機是管類制造行業(yè)必備的焊接設(shè)備,它可對各類筒體進(jìn)行外縱縫、外環(huán)縫的焊接。
性能特點: ● 立柱橫梁采用鋼板整體折彎拼焊結(jié)構(gòu),平面導(dǎo)軌設(shè)計,具有很好的剛性,此結(jié)構(gòu)較同行下?lián)隙鹊汀M梁升降采用交流電機恒速方式,升降平穩(wěn),帶有雙保險安全防墜裝置,安全系數(shù)高。 ● 橫梁伸縮采用交流變頻無極調(diào)速,恒轉(zhuǎn)矩輸出,速度平穩(wěn),導(dǎo)軌為 45 號鋼,焊后去應(yīng)力處理,經(jīng)刨、磨成型。強度高、穩(wěn)定性好,能保證長時間不變形。 ● 橫梁伸縮采用齒輪齒條傳動,傳動精度高,運行平要求。● 橫梁升降、橫梁伸縮均設(shè)有電子、機械雙重保護(hù)裝置。 ● 采用塑料拖帶布線技術(shù),耐用、方便、美觀、安全。
● 穩(wěn),速度數(shù)字顯示并可預(yù)先設(shè)置。 ● 橫梁采用主臂加裝內(nèi)伸縮臂以滿足用戶的焊接 采用計算機全數(shù)字控制技術(shù),所有焊接參數(shù)數(shù)字顯示并可預(yù)先設(shè)置,操作靈活方便,控制站留有聯(lián)動接口可與本公司其他產(chǎn)品實現(xiàn)聯(lián)動。
性能特點:
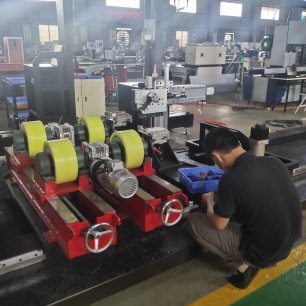
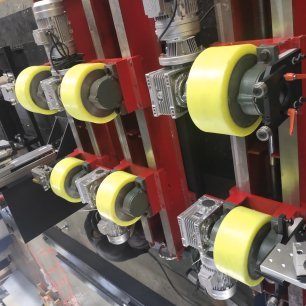
●自調(diào)芯焊接滾輪架由一臺主動架和一臺從動架組成,主、從動架均有四個滾輪,主動架四個滾輪采用全齒輪嚙合傳動,實現(xiàn)雙電機四輪驅(qū)動,此方式比單電機驅(qū)動力矩大,更能保證工件旋轉(zhuǎn)的平穩(wěn)和運行的穩(wěn)定。 ● 主、從動機架均焊有加強筋,抗扭能力強。 ● 主、從動機架在焊接后通過整體去應(yīng)力處理,在進(jìn)行機加工,能保證長時間穩(wěn)定工作。 ● 滾輪架擺臂的各軸孔為鏜床上一次裝卡加工成型,同心度高,滾輪轉(zhuǎn)動靈活。 ● 主動架和從動架滾輪輪芯均為鋼輪,經(jīng)熱處理后加工成型。
● 滾輪采用鋼膠組合方式,鋼芯托輪外包耐熱橡膠,滾輪中間是橡膠兩邊是金屬輪,能對橡膠起到保護(hù),承重量大,橡膠層使用周期長,不變形,不脫膠。
● 根據(jù)工件直徑大小自動調(diào)校滾輪組擺角,適應(yīng)不同直徑工件要求。 ● 交流變頻技術(shù)無級調(diào)速,選用進(jìn)口變頻器,低速扭距大,性能優(yōu)異,調(diào)速范圍較大,具有過流、過壓、過載多重保護(hù)功能。 ● 減速器選用優(yōu)質(zhì)擺線針輪減速機,采用行星減速器傳動結(jié)構(gòu)和滾動接觸方式,具有體積小經(jīng)久耐用的優(yōu)點,同時效損耗小,機械效率高達(dá) 90﹪以上。 ● 電控系統(tǒng)主要由電控箱組成。
可調(diào)式的電動托架,用于不同長度尺寸的管件支撐,覆蓋了大小管的焊接尺寸,采用一體加工機床,直線導(dǎo)軌滑動,確保管件壓緊后的同心。 焊槍帶焊接擺動功能,確保焊道更加飽滿平整,滿足不銹鋼材質(zhì)的焊,不銹鋼管及法蘭采用預(yù)點焊,設(shè)備滿焊。 設(shè)備用途 該重載管道自動焊機根據(jù)所使用的焊接工藝不同可配備熔化極氣保焊、鎢極氬弧、埋弧焊、等離子焊等一種焊接工藝或多種焊接工藝實現(xiàn)管道的自動焊接,用于管道預(yù)制的直管與直管、直管與法蘭、工件的自動焊接。工件形式
焊接工藝(根據(jù)要求選配) 現(xiàn)場運用的氬弧焊工藝及氣保焊工藝。 □ 氬弧(TIG/熱絲 TIG) □ 氣保(MIG/MAG 工藝) □ 氬弧+氣保(TIG/熱絲 TIG+MIG/MAG) 焊接質(zhì)量 u 打底焊接可實現(xiàn)單面焊雙面成型及焊縫余高控制; u 滿足射線檢測、超聲波檢測Ⅰ級或Ⅱ級焊縫合格率 98%以上; u 滿足承壓試驗或沖擊、拉伸、彎曲等力學(xué)性能檢驗要求。 u 角焊滿足焊角高度及承壓試驗要求。基本配置選配 ①數(shù)控式自動焊機主機②配套托架及軌道系統(tǒng)③二維焊接擺動器或二維電動調(diào)節(jié)機構(gòu)(SAW) ④PLC 數(shù)控控制系統(tǒng)⑤新型鋁合金夾槍機構(gòu)⑥新型鋁合金懸臂控制箱⑦框架式焊機存放架 ⑧角焊調(diào)節(jié)機構(gòu)
|
-
您好,歡迎訪問廣東元晟智能裝備制造有限公司!
- 阿里巴巴店鋪網(wǎng)站地圖在線留言聯(lián)系我們
風(fēng)機 | 冷暖通風(fēng)自動焊專家
廣州理工學(xué)院廣東智慧焊割裝備創(chuàng)新中心
楊先生 198-7509-3334
高級搜索:
聯(lián)系人:楊先生
手 機:198-7509-3334
地 址:廣州市番禺區(qū)石碁鎮(zhèn)亞運大道1003號3棟1202室
地 址:廣東省肇慶市德慶縣德城街道城東居委會工業(yè)園德盛路8號
手 機:198-7509-3334
地 址:廣州市番禺區(qū)石碁鎮(zhèn)亞運大道1003號3棟1202室
地 址:廣東省肇慶市德慶縣德城街道城東居委會工業(yè)園德盛路8號
【元晟科技】不銹鋼管管法蘭自動焊(技術(shù)分析)
作者:YS?Lily 來源:原創(chuàng) 時間:2020-09-28 08:30:45 瀏覽次數(shù):
本設(shè)備是針對風(fēng)管法蘭滿焊及管管對焊的自動焊接,實現(xiàn)了可視化程序設(shè)置
本文網(wǎng)址:http://www.yscnc.cn/news_view_623_232.html
 掃一掃,聯(lián)系我們